 EN

Elija el equipo de concentración de minerales según la mineralogía del mineral, el tamaño de las partículas de alimentación y el costo real por tonelada de concentrado, no según el precio de compra de la máquina. Un banco de flotación de aire forzado le proporciona una espuma estable en celdas grandes, una máquina de autoaireación ahorra energía en tareas más pequeñas y un concentrador de accionamiento central con un par de rastrillo seleccionado correctamente protege el equilibrio hídrico desde el primer día de funcionamiento. Esta guía proviene de la perspectiva de un fabricante que ha construido líneas de flotación, molienda, clasificación, mezcla y espesamiento para proyectos de cobre, oro, zinc, fosfato, potasa y litio. Explica qué debe lograr cada grupo de equipos, qué errores de selección aumentan los costos operativos y qué verificar antes de realizar un pedido.
que equipos de concentracion de minerales realmente debe lograr
Una planta de concentración tiene una tarea: rechazar la ganga y convertir el valioso mineral en un concentrado que una fundición, un circuito de lixiviación o un mercado directo puedan aceptar. El equipamiento utilizado en esa línea determina algo más que la nota final y la recuperación. Establece el consumo de agua, el consumo de reactivos, la demanda de energía y el número de operadores necesarios para mantener estable la planta.
Todo el diagrama de flujo se comporta como una cadena. La molienda establece el tamaño de liberación. La clasificación estabiliza el tamaño de las partículas en el futuro. El acondicionamiento prepara la superficie mineral para la recolección. La flotación realiza la separación real. El espesamiento y deshidratación recuperan el agua y densifican el lecho de concentrado. Si un eslabón se diseña con una tolerancia incorrecta, el resto de la cadena paga por ello. Un espesador de tamaño insuficiente para el flujo de relaves obligará a la planta a reducir la alimentación. Una máquina de flotación con el tipo de impulsor incorrecto desarrollará una brecha en la estabilidad de la espuma que los cambios de reactivo no pueden solucionar.
Estos puntos explican por qué los propietarios de plantas deberían definir el mineral en todo su rango de vida útil, no la ley promedio. El tamaño del equipo para el promedio suele ser demasiado pequeño en el primer período de alto contenido de arcilla o finos, y ese período es exactamente cuando llegan las condiciones operativas más difíciles.
| Controlador de rendimiento | Objetivo típico de la planta | que happens when it is ignored |
|---|---|---|
| Tasa de recuperación | 85-95% para mineral de sulfuro de metal base | Valiosas hojas minerales con relaves; La pérdida de ingresos se repite todos los días operativos. |
| Grado concentrado | 18–25% Cu, 40–60 g/t Au, 45–55% Zn según el tipo de mineral | Multas a las fundiciones y mayores costos de flete por tonelada pagadera |
| Disponibilidad de equipos | Más del 90 % incluido el mantenimiento planificado | El tiempo de inactividad no programado suele ser el mayor coste oculto de una planta. |
| Consumo de energía | 18-30 kWh por tonelada de mineral mediante molienda y flotación | La energía es el mayor costo variable controlable para la mayoría de los propietarios. |
| Recuperación de agua | 70–85% del agua de proceso recuperada del desbordamiento del espesador | La escasez de agua dulce paraliza la producción, especialmente en las regiones áridas |
Los cinco grupos de equipos en una planta de concentración
Aunque cada diagrama de flujo es diferente, una planta de concentración típica contiene los mismos cinco grupos de equipos. Comprender la función de cada grupo ayuda al comprador a comparar ofertas que normalmente parecen largas listas de nombres de máquinas y números de modelos.
maquinas de flotacion
Separe los valiosos minerales hidrofóbicos de la ganga en una pulpa de densidad controlada y química de reactivos. La familia incluye los tipos de autoaireación SF, novio y jjf, y los tipos de aire forzado XCF/KYF y CLF.
Prioridad de selección: tipo de mineral, tamaño de partícula de alimentación, volumen de celda y si la celda sirve para una etapa de desbaste, eliminación o limpieza.
Espesantes y concentradores
Deshidrate continuamente los lodos mediante sedimentación por gravedad y devuelve el exceso limpio al proceso. El concentrador de conducción central es la opción estándar para plantas medianas y grandes.
Prioridad de selección: tasa de carga de sólidos en toneladas por metro cuadrado por día, densidad de flujo de fondo requerida, sedimentabilidad del mineral y régimen de floculante.
Clasificadores de espiral
Dividir un producto molido en arena y rebosar colocándolo en una cubeta en espiral inclinada. El retorno de arena cierra el circuito de molienda; el rebose se convierte en flotación o alimentación por gravedad.
Prioridad de selección: tamaño de corte, concentración de sólidos de alimentación, longitud del tanque, diámetro de la espiral y paso.
Tanques de mezcla
Acondicione la pulpa con reactivos, diluya corrientes concentradas y mantenga la suspensión a una densidad controlada. Los tipos incluyen tanques de mezcla de lodos, tanques de mezcla de agentes y tanques XBN de alta concentración.
Prioridad de selección: densidad de la pulpa, tiempo de retención, potencia del impulsor y ausencia de zonas muertas donde la mezcla de reactivos se vuelve ineficaz.
molinos de bolas de molienda humeda
Reducir el mineral al tamaño de partícula que libere el valioso mineral. El molino de bolas de rejilla húmeda es la opción común para plantas que necesitan una descarga densa y uniforme para su clasificación.
Prioridad de selección: índice de trabajo del mineral, tamaño de alimentación, P80 objetivo, rendimiento y disposición de descarga.
Más allá de estos cinco, el equipo de alimentación, como un alimentador tipo canal o un alimentador de disco, controla la entrada del mineral a la primera etapa del molino. Parece algo menor, pero la alimentación irregular provoca aumentos repentinos en el circuito de molienda y los aumentos repentinos arruinan la estabilidad de la flotación.
Selección de máquina de flotación: flujo de aire, mecanismo y función.
La flotación es la principal herramienta de separación en la mayoría de las plantas de concentración. La máquina debe dispersar el aire, suspender las partículas minerales, crear una zona de espuma lo suficientemente estable como para transportar el mineral hasta la lavandería y mantener el bombeo de energía en un rango razonable.
Las máquinas de autoaireación aspiran aire hacia la pulpa mediante el impulsor giratorio. No tienen soplador, menos tuberías y un funcionamiento sencillo, y funcionan bien en celdas de todo el rango de volumen pequeño y mediano. SF, BF y JJF pertenecen todos a esta clase. Las máquinas de aire forzado como XCF/KYF y CLF reciben aire de un soplador de baja presión. El resultado son tanques más profundos, una distribución de aire más uniforme y una capa de espuma que se mantiene estable incluso cuando el grado del alimento cambia rápidamente. En bancos grandes de desbaste y barrido, esa estabilidad vale el costo adicional del soplador.
| Tipo de máquina | aireación | Deber típico | Fortalezas | Precaución práctica |
|---|---|---|---|---|
| SF | yo mismo | Más rugoso y limpio en plantas pequeñas y medianas | Estructura simple, fácil puesta en marcha, fuerte circulación. | Menos eficiente cuando el volumen celular se vuelve muy grande |
| BF | yo mismo | Alimentación de partículas más rugosas, limpiadoras y gruesas | Maneja lodos de alta densidad sin necesidad de lijar | Un control de aire más fino es limitado en comparación con el aire forzado. |
| JJF | yo mismo | Más rudo y carroñero | yo mismo-aspirating, low operator attention, low power | Necesita un nivel de pulpa estable para evitar una formación insuficiente de espuma. |
| XCF/KYF | forzado | Más áspero, carroñero y limpiador en celdas grandes. | Espuma estable, dispersión uniforme del aire, tanques profundos | Requiere soplador, válvulas de control de aire y tuberías adicionales. |
| CLF | forzado | Flotación de partículas gruesas a alta densidad de pulpa | Especialmente diseñado para levantar partículas gruesas y pesadas. | Mayor potencia instalada en el lado del accionamiento |
| novia | yo mismo | Flotación de partículas gruesas en celdas más pequeñas. | Baja energía por metro cúbico, mecanismo simple. | Generalmente limitado a volúmenes de células más pequeños. |
En nuestras propias instalaciones, la combinación XCF/KYF es una opción común para tareas grandes de limpieza y desbaste. La celda de paleta de un solo lado XCF se empareja con la celda KYF del mismo volumen, y las dos comparten un suministro de aire y un lavador. Esta disposición acorta la longitud del banco, simplifica la distribución del suelo y reduce el área lavada que debe limpiarse.
 Máquina de flotación XCF/KYF para trabajos de molienda gruesa y más áspera Este par de celdas combinadas de succión XCF y corriente directa KYF comparten un suministro de aire y un lavador, lo que ofrece un bajo uso de energía y una suspensión confiable para partículas gruesas y pesadas. Ver producto →
Cuando el mineral transporta un producto de molienda gruesa, las celdas BF o CLF suelen ser mejores porque mantienen en suspensión las partículas gruesas y pesadas sin formar un lecho de arena. Una de las primeras preguntas que debe hacerle a un proveedor es si la celda propuesta realmente ha manejado este tipo de mineral y este rango de tamaño de partículas antes.
Espesantes: recuperación de agua y control de desbordamiento
El concentrador de accionamiento central es el caballo de batalla de la deshidratación en la concentración de minerales. El lodo ingresa al pozo de alimentación central, los sólidos se depositan en el fondo, un rastrillo giratorio arrastra el lecho sedimentado hacia la descarga central y el exceso limpio se derrama sobre el borde. El gran número a tener en cuenta es el par de desprendimiento. Un rastrillo que está crónicamente sobrecargado desgasta la caja de engranajes, dobla el eje y eventualmente detiene la planta.
El tamaño del espesador normalmente se expresa como carga de sólidos: toneladas de sólidos secos por metro cuadrado de área del tanque por día. Para una corriente de concentrado o relaves que se sedimenta bien, un rango práctico es de 0,5 a 1,5 t/m²/día. Para relaves finos que contienen arcilla, el número puede ser mucho menor, a veces inferior a 0,3, y el consumo de floculante se convierte en el factor de control.
La densidad del flujo inferior es el segundo número. En plantas de metales básicos, es común que entre un 55% y un 65% de sólidos en peso para un espesador que alimenta un filtro, y entre un 45% y un 55% para una presa de relaves. La bomba y las tuberías deben dimensionarse para la viscosidad real del flujo inferior, especialmente cuando el mineral está muy floculado y el lecho se comporta como un sólido blando. Obtener la densidad correcta del flujo inferior también decide cuánta agua se recupera. Con un desbordamiento limpio y un lecho bien controlado, la planta puede devolver de forma rutinaria entre el 70% y el 85% del agua de su proceso. En los proyectos de potasa en lagos salados, donde la salmuera es tanto el medio como el líquido valioso, un pequeño error en el balance hídrico se convierte en una gran pérdida de producción. El diseño del espesador debe tener en cuenta la densidad y la temperatura de la salmuera desde el primer cálculo.
 Concentrador de conducción central para una recuperación eficiente del agua Este espesador eleva los sólidos del 20-30 % al 40-70 %, con un mecanismo de rastrillo elevador y protección de torsión para gestionar el flujo inferior de alta densidad y recuperar el agua del proceso. Ver producto →
Molienda y clasificación: el tamaño de las partículas lo decide todo en el futuro
Ninguna celda de flotación puede recuperar un mineral que no ha sido liberado. La molienda es el paso que crea la distribución del tamaño de las partículas. El molino de bolas de rejilla húmeda es una opción estándar en plantas pequeñas y medianas porque alimenta una pulpa densa al clasificador y maneja una carga circulante alta con un buen control del tamaño de descarga.
El clasificador espiral trabaja en circuito cerrado con el molino de bolas. La arena de gran tamaño regresa al molino para otra pasada; el desbordamiento pasa a la flotación. Para la alimentación por flotación, el objetivo suele ser que entre un 60% y un 75% supere los 74 micrones, pero el número correcto proviene de las pruebas de liberación, no de un valor predeterminado. Un mineral de grano grueso podría liberarse perfectamente al 80% pasando de 150 micras; un mineral de grano fino o diseminado podría requerir que el 80% pase de 45 micras. La molienda más fina que la liberación cuesta energía sin ganancia de recuperación, y la molienda excesiva crea un limo fino que consume reactivos y reduce la calidad del concentrado.
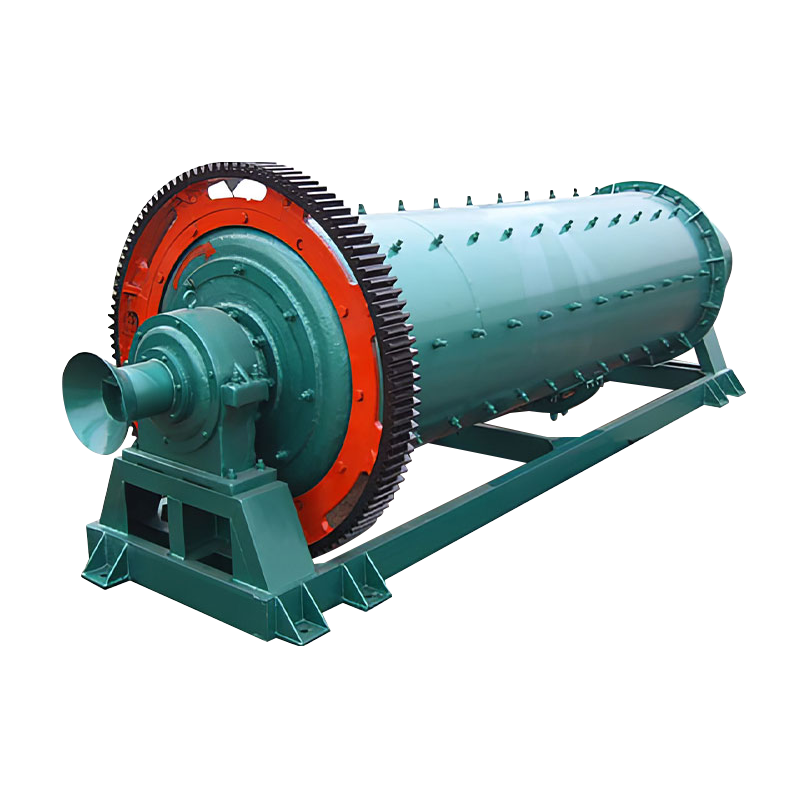 Molino de bolas de rejilla húmeda para molienda de circuito cerrado Este molino alimenta una pulpa densa al clasificador y maneja altas cargas circulantes con una capacidad 15% mayor que los molinos de desbordamiento, adecuados para pruebas de liberación. Ver producto →
El clasificador también debe mantener el tamaño del corte bajo variaciones en la dureza del alimento. En la práctica, recomendamos una verificación de pantalla en cada turno durante las primeras semanas después de la puesta en servicio. Luego, los operadores pueden correlacionar pequeños cambios en el tamaño del desbordamiento con la recuperación de la flotación antes de que la desviación se vuelva grave.
Tanques de mezcla: el paso de acondicionamiento que se subestima
El tiempo de acondicionamiento es una de las variables de proceso más baratas de cambiar y una de las causas más comunes de un problema de flotación cuando está mal. Los reactivos necesitan tiempo para reaccionar con la superficie del mineral. Un tanque de mezcla de pulpa proporciona ese tiempo antes de que la pulpa ingrese a la primera celda de flotación. Un tanque de mezcla de agentes disuelve y homogeneiza las dosis de reactivos; si es demasiado pequeña, la concentración del reactivo fluctúa y las celdas de flotación aguas abajo se vuelven imposibles de controlar.
Dos puntos de diseño son los más importantes. La primera son las zonas muertas. Parece que se mezcla un tanque grande con un impulsor pequeño, pero el núcleo del volumen de pulpa puede permanecer sin tratar y luego sufrir un cortocircuito con la alimentación de flotación. El segundo es el consumo de energía por unidad de volumen. Muy poca potencia produce una suspensión incompleta; demasiado crea un fuerte cizallamiento que puede desprender las capas de reactivo o romper las burbujas. La experiencia de la planta muestra que este problema es más común de lo que creen los operadores, porque el tanque parece activo mientras que el fondo y las esquinas mantienen la pulpa estancada.
El tanque mezclador de alta concentración XBN es una variante diseñada para densidades de pulpa que los tanques mezcladores comunes no pueden manejar. Mantiene los sólidos en movimiento y evita los picos de concentración locales que cambian la relación reactivo-sólidos durante la flotación. Para plantas que tratan pulpas de lixiviación de alta densidad, vale la pena estudiar esta unidad antes de seleccionar un tanque genérico.
Cómo el tipo de mineral cambia la lista de equipos
No se pueden seleccionar equipos de concentración de minerales sin conocer el comportamiento químico y físico del mineral. Dos plantas que hacen flotar cobre parecen similares en el papel, pero si una trata mineral de sulfuro masivo y la otra mineral de óxido-carbonato, el funcionamiento de la máquina de flotación, el objetivo de molienda y el sistema de deshidratación cambian. La siguiente tabla resume la lógica típica de seis familias de minerales comunes.
| familia de minerales | Enfoque de flotación | Enfoque de molienda | Enfoque de espesamiento | Riesgo principal |
|---|---|---|---|---|
| Sulfuro de cobre y oro | XCF/KYF Limpiador de desbaste, limpiador para concentrado final | Molino de bolas de rejilla húmeda con clasificador de espiral | Concentrador de conducción central para concentrado y relaves. | Acumulación de oro libre grueso en la carga circulante |
| Sulfuro de plomo-zinc | Flotación secuencial con celdas SF o BF, primero plomo y luego zinc | Molido fino alrededor de P80 75-100 micras | Espesantes separados para cada concentrado. | Fallo en la depresión de pirita contaminando ambos concentrados. |
| oxido de oro | Gravedad para oro libre, flotación sólo para una proporción de sulfuro | Molino de varillas o molino de bolas evitando sobremolienda | Espesador antes de la alimentación de lixiviación | Generación de limo que consume cianuro y pérdidas de oro en solución. |
| Potasa y salmuera de lago salado | Flotación de KCl en salmuera saturada. | Trituradora y molino de varillas para roca salada blanda | Grandes espesadores y tanques de mezcla en servicio de salmuera | Corrosión, incrustaciones y cristalización. |
| roca fosfatada | Flotación directa de ácidos grasos o flotación inversa. | Molino de barras o molino de bolas para liberación gruesa | Espesador de accionamiento central para relaves y agua | Interferencia de limo y un fuerte efecto de la temperatura. |
| Espodumena de litio | Flotación después del lavado, deslamado y acondicionamiento de reactivos. | Molino de bolas después del tostado si es necesario | Espesante antes de la alimentación por flotación. | Recubrimiento de limo que deprime la superficie mineral. |
La tabla no es un manual de diseño. Es un recordatorio de que la misma categoría de equipo aparece en todas partes, pero el punto de operación dentro de esa categoría debe ser establecido por el mineral. Es por eso que nuestros ingenieros solicitan una descripción mineralógica completa, no solo el grado del metal, cuando un cliente solicita una cotización.
Adónde van los costos operativos y cómo reducirlos
La energía es el mayor coste controlable al que se enfrentan los propietarios de plantas de concentración. Medida a nivel de equipo, una división típica de energía eléctrica se ve así.
Participación típica de energía eléctrica en una planta de concentración basada en flotación.
La reducción del número absoluto comienza con el tamaño del avance de molienda. Un producto triturador que sea 10 mm más fino puede reducir la demanda de energía del molino de bolas entre un 5% y un 8% aproximadamente porque el molino ya no utiliza su carga para reparar el error de la última etapa de trituración. Después de eso, las siguientes medidas son prácticas para una planta existente:
- Instale unidades de frecuencia variable en los impulsores de las máquinas de flotación y hágalas funcionar a la velocidad más baja que mantenga las partículas en suspensión.
- Mantenga la profundidad de la espuma al valor de diseño. Sacar espuma con un suministro de aire demasiado energético aumenta la energía por tonelada y reduce la calidad.
- Agregue un agitador de espuma para acelerar la espuma mineralizada en la lavadora sin aumentar la velocidad del aire.
- Automatizar el control del flujo inferior del espesador. Un lecho estable significa menos floculante por tonelada de sólidos secos y un flujo de agua de retorno más constante.
- Supervise el tamaño de desbordamiento del clasificador. Un producto superficial cuesta energía de molienda y reactivo, y produce un concentrado que es más difícil de deshidratar.
La energía no es el único costo operativo. Las piezas de desgaste, los medios de molienda de acero y los reactivos de flotación dependen de la elección del equipo. Un impulsor de flotación para mineral abrasivo suele ser mejor con una velocidad de punta ligeramente más baja. Un accionamiento del rastrillo espesador con el ajuste de par correcto evita el desgaste por cizallamiento. Una espiral clasificadora que corre con la inclinación correcta envía la división del tamaño correcto a flotación en lugar de enviar arena que entierra el fondo de la celda. Cada uno de estos puntos aparece en el estado de costes mensual de la planta.
Mantenimiento: fallos que obligan a parar la producción
El equipo de concentración funciona en una suspensión con entre un 30% y un 70% de sólidos en peso. La abrasión y las incrustaciones son los principales enemigos y, una vez que se produce una avería, se detiene la alimentación de la planta. Las tablas a continuación son un resumen práctico de las fallas que los ingenieros de campo ven con mayor frecuencia en las máquinas de flotación y espesamiento.
| Síntoma | causa probable | Solución práctica |
|---|---|---|
| La espuma es fina y no contiene minerales. | Caudal de aire demasiado alto, línea de reactivo bloqueada o dosificación insuficiente de la bomba | Reduzca el aire en la válvula, verifique la línea de reactivo y la tasa de dosis. |
| Se forma espuma pero no llega a la lavadora. | Profundidad de espuma demasiado profunda, lavadora obstruida | Abra la válvula de dardo o levante el vertedero, limpie la colada |
| La recuperación cae repentinamente | Cambio de tamaño de alimentación, cambio de densidad de pulpa, pérdida de proporción de reactivos | Primero verifique el desbordamiento del clasificador y la densidad de alimentación de flotación. |
| El consumo de energía aumenta | Impulsor o estator desgastados, lodo llenando el mecanismo | Inspeccione el par de desgaste y reemplácelo antes de que el espacio crezca demasiado. |
| Nivel de pulpa inestable | Ensuciamiento del sensor de nivel, cambio de carrera del actuador de la válvula de dardo | Limpiar el sensor, calibrar la carrera, inspeccionar el actuador. |
| Síntoma | causa probable | Solución práctica |
|---|---|---|
| El par de rastrillo aumenta rápidamente | Densidad de alimento demasiado alta, lecho compactado | Eleve los rastrillos, reduzca la velocidad de alimentación, aumente la velocidad de la bomba de flujo inferior |
| Desbordamiento nublado | Dosificación insuficiente de floculante, tasa de alimentación superior a la capacidad | Aumente la dosis de floculante, reduzca la velocidad de alimentación, inspeccione bien la alimentación |
| Flujo inferior demasiado delgado | Cama no construida, sobredosis de floculante | Reduzca el floculante, aumente la profundidad del lecho lentamente, controle la densidad |
| Fugas de agua en el sello | Presión de sellado incorrecta, casquillo desgastado | Ajuste el agua del sello, reconstruya el casquillo, reemplace la empaquetadura |
| Ruido de la caja de cambios | Baja grasa, desalineación, historial de sobrecarga | Vuelva a engrasar, verifique la alineación, inspeccione el limitador de torque |
El inventario de repuestos es parte del mantenimiento. Para una planta pequeña, llevar un juego completo de impulsor-estator para cada modelo de flotación, un juego de zapatas de desgaste del rastrillo espesador y repuestos de caucho estándar para el clasificador suele ser el equilibrio adecuado entre costo y seguridad.
que recent plant projects show
Las opciones de equipos se ven diferentes cuando se relacionan con un proyecto real. en un Proyecto de pirita de cobre y oro de 1 millón de toneladas por año en Anhui , la línea combina un molino de bolas de rejilla húmeda, un clasificador en espiral y máquinas de flotación XCF/KYF en bancos de desbaste y de barrido. Los minerales de cobre y oro están encerrados en pirita en un grano moderadamente grueso, por lo que el diseño mantiene la molienda primaria en un punto donde la pirita no se muele demasiado y el oro recuperable no queda varado en una fracción de limo.
Un ejemplo diferente es un proyecto de potasa en Laos, construido alrededor de grandes equipos de mezcla y espesamiento. La planta opera en salmuera saturada, por lo que los márgenes de corrosión y un diámetro conservador del espesador fueron parte de la lógica de selección. La familia de equipos es la misma que la de una planta de cobre, pero los valores de diseño en cuanto a materiales, par motor y manejo del aire son completamente diferentes.
El patrón es claro: cada planta exitosa comienza desde el mineral y avanza hacia la máquina. Los detalles sobre Cómo elegir el equipo de concentración de minerales según el tipo de mineral. se tratan en un artículo técnico separado.
Una lista de verificación práctica antes de realizar el pedido
Los compradores que revisan esta lista de verificación antes de comparar cotizaciones ahorran más dinero en un mes de operación de la planta de lo que normalmente negocian sobre el precio del equipo.
Datos de piensos y productos
- Ley de cabeza, tipo de mineral y variabilidad de ley sobre el plan de mina.
- Tamaño de liberación del análisis mineralógico.
- Rendimiento en toneladas métricas por día
- Densidad del lodo, pH y rangos de temperatura.
Flotación specifics
- Volumen de células por banco y tiempo total de residencia
- Opciones de velocidad del impulsor y potencia del motor.
- Rango de velocidad de aire y capacidad del ventilador necesarios
- Diseño de lavado de espuma y método de control de la profundidad de la espuma.
Detalles del espesante
- Diámetro del tanque y unidad de área por tonelada por día
- Sistema de elevación y torsión del rastrillo
- Tipo de bomba de flujo inferior e instrumentación de densidad.
- Sistema de dosificación de floculante y configuración del tanque.
Posventa y entregabilidad
- Lista de referencias en la misma familia de minerales.
- Disponibilidad de impulsores, estatores, rastrillos y revestimientos.
- Soporte de instalación, puesta en servicio y capacitación.
- Capacidad para entregar toda la línea de concentración si es necesario
El último elemento es más importante de lo que la mayoría de los compradores esperan. Un proveedor que pueda coordinar el molino de bolas, el clasificador, las máquinas de flotación y el espesador como una línea diseñada reduce los errores de interfaz. Los tamaños de bridas, las alturas de los canales, los requisitos del cabezal de la bomba y las señales de control se conectan. Cuando cada máquina proviene de una fuente diferente, el propietario de la planta se convierte en el integrador por defecto.
Preguntas frecuentes sobre equipos de concentración de minerales
que is the difference between a thickener and a concentrator?
En el lenguaje diario de las plantas, los dos términos se utilizan para la misma máquina: un tanque de sedimentación por gravedad que eleva la concentración de sólidos de un lodo. "Concentrador" también se utiliza para todo el edificio de la planta, por lo que los operadores suelen decir "espesante" cuando se refieren a la máquina. En este artículo, un concentrador se refiere a un espesador de accionamiento central que cumple una función de deshidratación.
¿Debo elegir una máquina de autoaireación o de flotación por aire forzado?
Para volúmenes de celda de hasta 8 a 10 metros cúbicos, las máquinas de autoaireación como SF, BF y JJF son simples, energéticamente eficientes y fáciles de operar. Para celdas más grandes, las máquinas XCF/KYF de aire forzado brindan una mejor distribución del aire y estabilidad de la espuma. Muchas plantas utilizan ambos en un solo diagrama de flujo: XCF/KYF para grandes bancos de desbaste y depurador, y una pequeña celda de autoaireación para una corriente de partículas gruesas.
que is a normal underflow density from a center-driving concentrator?
Para los concentrados de metales base, es común que haya entre 55 y 65 % de sólidos en peso antes de la filtración. Para los relaves, lo típico es entre 45% y 55%. El número real depende de la densidad del mineral, la distribución del tamaño de las partículas y el régimen de floculante, por lo que se recomienda realizar una prueba de sedimentación con una muestra de mineral real antes de dimensionar el tanque.
¿Cuánta agua puede recuperar un espesante?
Con una dosificación adecuada de floculante y un lecho estable, la recuperación del desbordamiento suele ser del 70 al 85 % del agua de proceso en una planta de flotación. En una operación de salmuera o lago salado, este porcentaje es crítico porque la fase líquida también es una corriente de producto.
que is the most common cause of a sudden flotation recovery drop?
En nuestra experiencia, la causa más frecuente es un cambio en la distribución del tamaño de las partículas de alimentación, seguido de un cambio en la densidad de la pulpa en la alimentación de flotación. Los operadores deben verificar el tamaño del desbordamiento del clasificador y la densidad de alimentación antes de ajustar los reactivos.
¿Con qué frecuencia es necesario reemplazar los impulsores y estatores de flotación?
Para el mineral de sulfuro abrasivo, el par de desgaste generalmente dura de 6 a 12 meses, dependiendo de la velocidad de la punta del impulsor y la cantidad de material abrasivo fino en la pulpa. Se recomienda una inspección cada trimestre y un umbral de advertencia más bajo sobre el consumo de energía. Reemplace el par juntos; un impulsor nuevo con el estator desgastado no restablece el rendimiento.
¿Pueden las mismas máquinas de flotación procesar diferentes tipos de minerales a lo largo del tiempo?
Las máquinas de flotación son flexibles y muchas plantas cambian entre mezclas de minerales cambiando los reactivos y el tamaño de molienda. La ley de recuperación y concentrado cambiará con el mineral. Para lograr flexibilidad a largo plazo, dimensione los mecanismos, el suministro de aire y los lavaderos para el mineral más difícil, no para el más fácil.
El equipo de concentración de minerales deja de ser una lista de nombres de máquinas tan pronto como se conecta a un yacimiento y a un concentrado objetivo. La planta adecuada comienza con las características del mineral, pasa por la molienda, clasificación, acondicionamiento, flotación y espesamiento, y termina con una decisión de compra que incluye los costos operativos y el soporte posventa. Si está planeando un nuevo concentrador o actualizando uno existente, proporcione primero los datos de alimentación y deje que la selección del equipo siga el mineral. Esa es la diferencia entre una planta que luce correcta sobre el papel y una planta que mantiene su recuperación al tercer mes de operación continua.


